 Lò đốt rác thải sinh hoạt
 Lò đốt rác thải Y tế
 Lò đốt rác phát điện
 Lò đốt rác thải Công nghiệp
 Thiết bị vệ sinh môi trường
 Thiết bị thí nghiệm & Kiểm định xây dựng
 Thiết bị an toàn điện


Trong nhiều khu công nghiệp tại Việt Nam, chất thải rắn công nghiệp và chất thải nguy hại vẫn đang đi theo một hành trình quen thuộc: thu gom tại nhà máy, lưu trữ tạm, rồi vận chuyển đến một đơn vị xử lý tập trung có khi cách đó vài chục, thậm chí cả trăm ki-lô-mét. Hành trình ấy tưởng như đơn giản, nhưng lại là nơi phát sinh phần lớn rủi ro, chi phí và sự bị động của doanh nghiệp trong công tác bảo vệ môi trường.
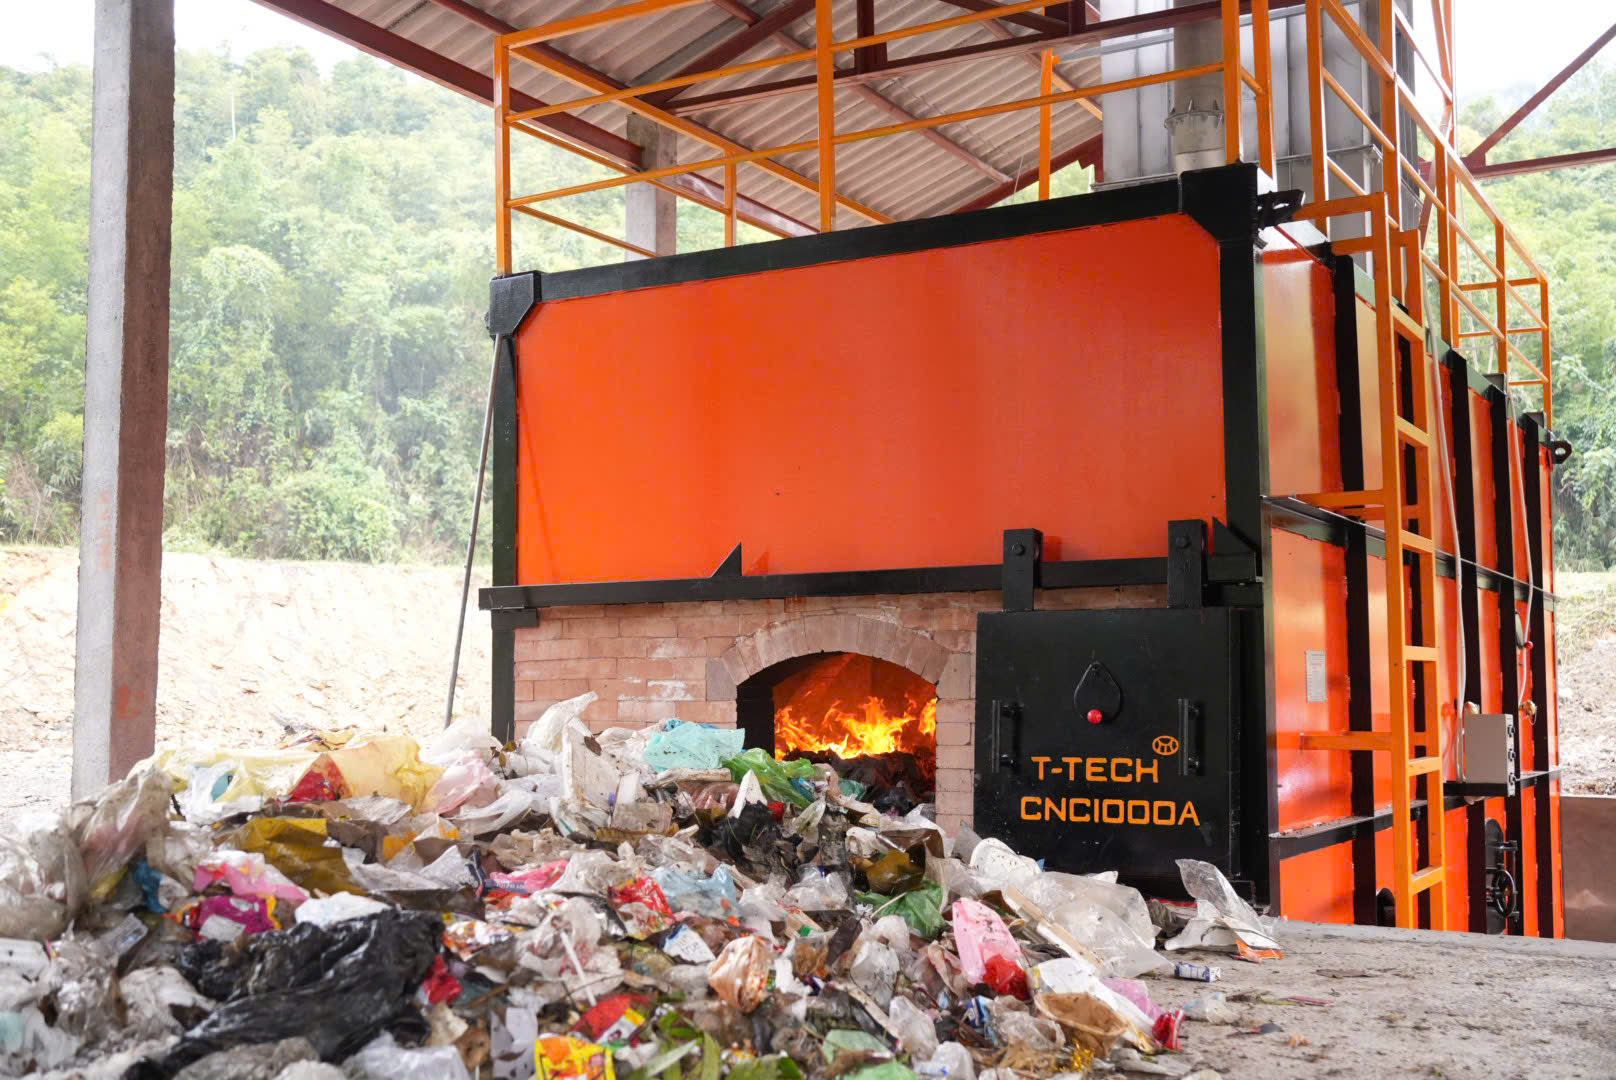
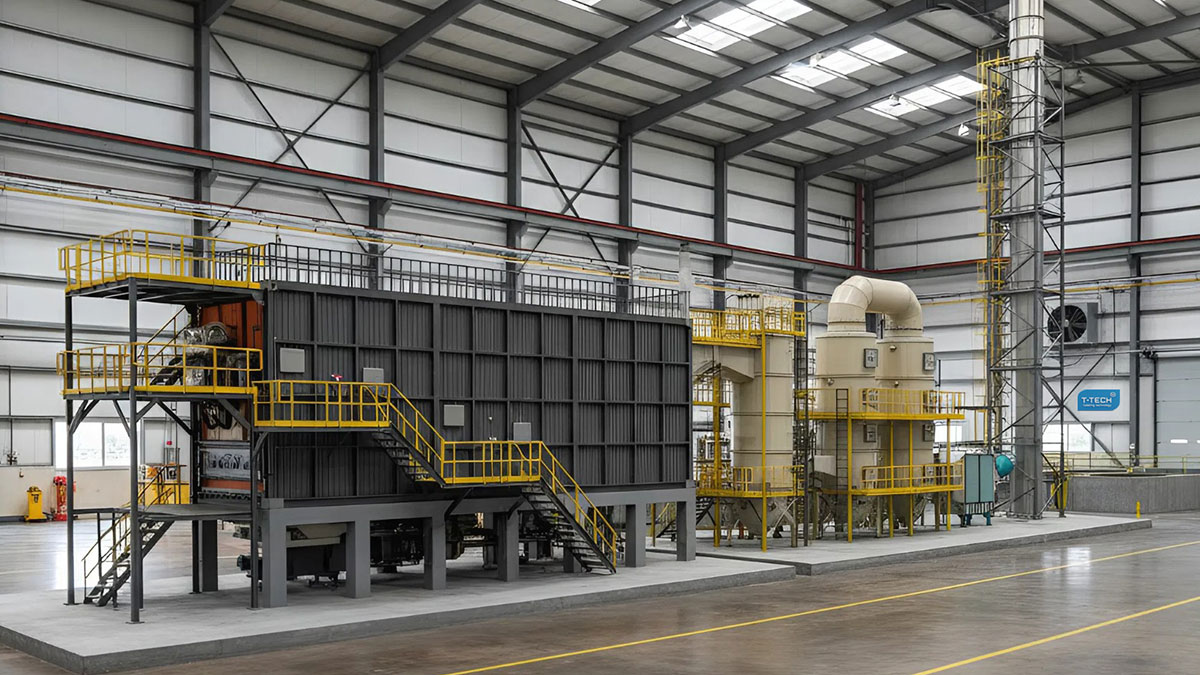
Xu hướng đang thay đổi. Ngày càng nhiều khu công nghiệp, cụm công nghiệp và cơ sở sản xuất quy mô vừa tại Việt Nam lựa chọn đầu tư lò đốt rác ngay trong khuôn viên, biến việc xử lý chất thải từ một dịch vụ thuê ngoài thành một hạng mục hạ tầng tự chủ. Dòng sản phẩm lò đốt rác công nghiệp CNC-CN của Tập đoàn Công nghệ T-TECH Việt Nam là một trong những giải pháp được thiết kế riêng cho hướng đi này.
Mô hình xử lý tập trung và những giới hạn ngày càng rõ
Xử lý chất thải tập trung – đưa rác về một nhà máy lớn phục vụ nhiều nguồn phát thải vẫn là mô hình phổ biến và cần thiết ở quy mô vùng. Nhưng khi áp dụng cho chất thải công nghiệp phát sinh liên tục tại từng nhà máy, mô hình này bộc lộ một số điểm nghẽn:
- Chi phí vận chuyển và lưu kho: chất thải nguy hại phải được đóng gói, dán nhãn, vận chuyển bằng phương tiện chuyên dụng và có đơn vị đủ chức năng tiếp nhận – mỗi khâu đều phát sinh chi phí và thời gian chờ.
- Rủi ro pháp lý trong quá trình vận chuyển: quãng đường di chuyển càng dài, xác suất sự cố (rò rỉ, tai nạn, sai lệch chứng từ) càng cao, và trách nhiệm pháp lý của chủ nguồn thải không chấm dứt khi rác rời khỏi nhà máy.
- Sự phụ thuộc vào bên thứ ba: lịch tiếp nhận, năng lực xử lý và cả sự tồn tại của đơn vị xử lý tập trung nằm ngoài tầm kiểm soát của doanh nghiệp phát thải.
- Áp lực lưu trữ tại chỗ: khi chưa kịp vận chuyển, chất thải nguy hại phải lưu kho đúng quy cách trong khi chờ đủ khối lượng hoặc đến lịch thu gom, chiếm diện tích và tiềm ẩn rủi ro.
Những điểm nghẽn này không phủ nhận vai trò của xử lý tập trung, nhưng cho thấy rõ khoảng trống mà mô hình xử lý phi tập trung đặt thiết bị xử lý ngay tại nguồn phát thải – có thể lấp đầy.
Xử lý phi tập trung tại chỗ: chủ động thay vì phụ thuộc
Khi một khu công nghiệp hoặc nhà máy sở hữu lò đốt rác công nghiệp của riêng mình, toàn bộ chuỗi xử lý từ thu gom, phân loại, đốt đến xử lý khí thải diễn ra trong cùng một khuôn viên, dưới sự giám sát trực tiếp của chính doanh nghiệp. Điều này mang lại ba lợi ích cốt lõi:
- Chủ động về thời gian: rác thải công nghiệp phát sinh đến đâu được xử lý đến đó, không phải chờ lịch vận chuyển hay tồn kho vượt định mức cho phép.
- Giảm rủi ro trong khâu trung gian: loại bỏ hoàn toàn công đoạn vận chuyển đường dài đối với phần chất thải được xử lý tại chỗ, đồng nghĩa giảm điểm phát sinh sự cố và đơn giản hóa hồ sơ quản lý chất thải.
- Kiểm soát chi phí dài hạn: chi phí vận hành một thiết bị tự sở hữu có tính dự đoán cao hơn so với đơn giá xử lý thuê ngoài, vốn có thể biến động theo thị trường và khoảng cách vận chuyển.
Đây là lý do mô hình lò đốt tại chỗ đang được nhiều khu công nghiệp, đặc biệt là các khu tập trung nhóm ngành có phát sinh chất thải nguy hại đặc thù (cơ khí, điện tử, dệt nhuộm, chế biến), xem xét như một hạng mục đầu tư hạ tầng môi trường bắt buộc phải có, thay vì một khoản chi phí dịch vụ có thể trì hoãn.
Công nghệ lò đốt CNC-CN: được thiết kế cho bài toán tại chỗ
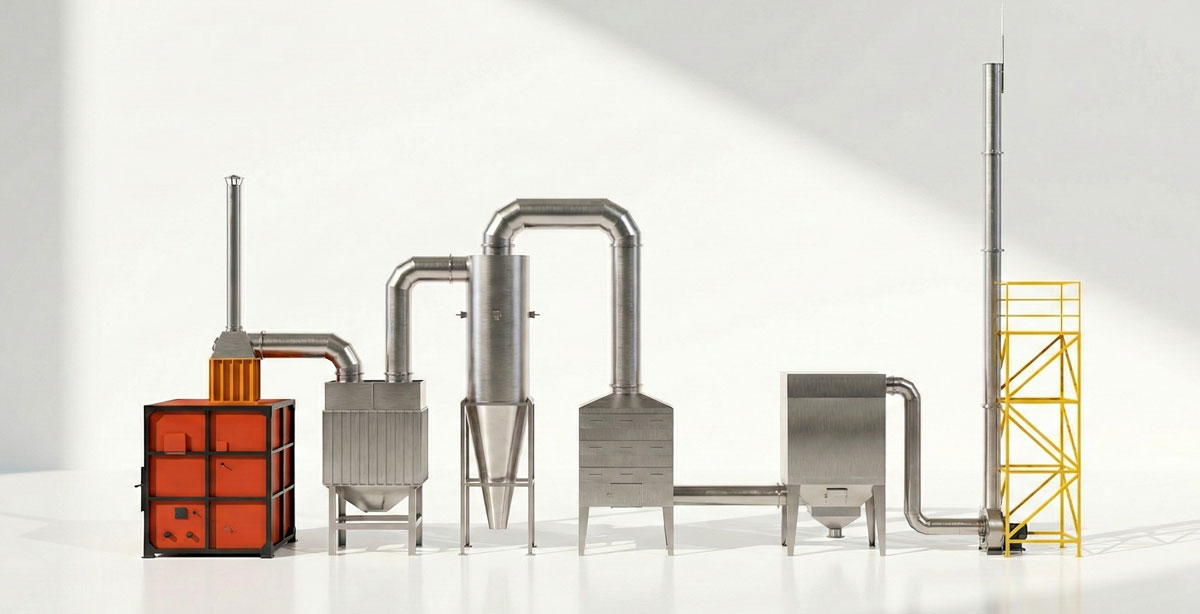
Dòng lò đốt rác công nghiệp CNC-CN do T-TECH Việt Nam nghiên cứu và chế tạo, hướng đến đúng nhóm khách hàng là nhà máy, khu công nghiệp và cơ sở sản xuất có nhu cầu xử lý chất thải nguy hại và chất thải công nghiệp ngay tại chỗ. Quy trình vận hành được thiết kế khép kín theo trình tự: sấy rác – đốt sơ cấp – đốt thứ cấp – làm nguội khí thải – xử lý khí độc – thải khí ra môi trường, với toàn bộ các bước được tự động hóa nhằm giảm thiểu ô nhiễm thứ cấp trong quá trình đốt.
Một số đặc điểm kỹ thuật đáng chú ý của dòng sản phẩm:
- Buồng đốt thứ cấp vận hành ở nhiệt độ trên 1.000°C, đảm bảo phân hủy triệt để các thành phần khí và bụi chưa cháy hết ở buồng sơ cấp, bao gồm cả các hợp chất khó xử lý như dioxin, furan và kim loại nặng.
- Hệ thống xử lý khí thải bằng tháp rửa axit và bụi mịn (sữa vôi), vật liệu inox 304, cùng ống khói cao trên 20,5–35 mét tùy công suất, đáp ứng quy chuẩn khí thải QCVN 19:2024/BTNMT áp dụng cho các dòng công suất mới.
- Không cần nhiên liệu phụ trợ trong quá trình đốt ổn định, giúp giảm đáng kể chi phí vận hành so với các công nghệ đốt cần duy trì nhiệt bằng dầu hoặc gas.
- Công nghệ do T-TECH làm chủ hoàn toàn trong nước, cho phép bảo hành, bảo trì và nâng cấp thiết bị nhanh chóng – một lợi thế thực tế khi lò đốt vận hành liên tục trong khuôn viên nhà máy.
Dải công suất tiêu biểu của dòng CNC-CN
| Model | Công suất | Quy mô phù hợp | Loại chất thải |
| CNC-CN100 | 100 kg/giờ | Cơ sở sản xuất nhỏ, đơn lẻ | CTNH, rác công nghiệp |
| CNC-CN300 – CN800 | 300 – 800 kg/giờ | Nhà máy vừa, cụm công nghiệp nhỏ | CTNH, rác công nghiệp |
| CNC-CN1000 – CN2000 | 1.000 – 2.000 kg/giờ | Khu công nghiệp quy mô trung bình | CTNH, rác công nghiệp |
| CNC-CN4000 trở lên | 4.000 kg/giờ trở lên | Khu công nghiệp lớn, đa ngành | CTNH, rác công nghiệp |
| CNC-CN150T / CN200T | 150 – 200 tấn/ngày | Khu công nghiệp tập trung, liên hợp xử lý vùng | CTNH, rác công nghiệp |
Dải công suất trải rộng giúp mỗi khu công nghiệp chọn được cấu hình sát với khối lượng phát thải thực tế, thay vì đầu tư dư thừa hoặc thiếu hụt công suất.
Chọn công suất: bài toán bắt đầu từ khối lượng phát thải thực tế
Điểm dễ sai nhất khi một khu công nghiệp cân nhắc đầu tư lò đốt tại chỗ không nằm ở công nghệ, mà ở khâu tính toán công suất. Một lò đốt quá lớn so với khối lượng rác thực tế sẽ vận hành dưới tải liên tục, kéo dài thời gian hoàn vốn; ngược lại, một lò quá nhỏ sẽ nhanh chóng quá tải khi doanh nghiệp trong khu mở rộng sản xuất.
Cách tiếp cận hợp lý là khảo sát khối lượng chất thải công nghiệp và chất thải nguy hại phát sinh trung bình theo ngày trong ít nhất một chu kỳ sản xuất đầy đủ, cộng thêm biên độ dự phòng cho tăng trưởng 3–5 năm tới, trước khi đối chiếu với dải công suất sẵn có. Với các khu công nghiệp có nhiều doanh nghiệp thứ cấp cùng phát thải, mô hình đầu tư chung một lò đốt công suất trung bình đến lớn (từ CNC-CN1000 trở lên) đặt tại khu xử lý tập trung nội khu thường tối ưu hơn so với mỗi nhà máy tự đầu tư một thiết bị công suất nhỏ riêng lẻ.
Bài toán kinh tế: nhìn xa hơn giá đầu tư ban đầu
So sánh thuần túy về giá đầu tư ban đầu giữa việc mua thiết bị và tiếp tục thuê xử lý tập trung thường khiến doanh nghiệp nghiêng về phương án thuê ngoài trong ngắn hạn. Nhưng bài toán kinh tế đầy đủ cần tính đến các yếu tố ít hiện rõ trên hóa đơn:
- Chi phí vận chuyển và lưu kho tích lũy theo năm, vốn tăng dần khi đơn giá logistics và đơn giá xử lý thị trường biến động.
- Chi phí cơ hội khi chờ lịch tiếp nhận của đơn vị xử lý bên ngoài, ảnh hưởng đến vòng quay diện tích lưu kho tại nhà máy.
- Chi phí tuân thủ và xử lý sự cố phát sinh trong quá trình vận chuyển đường dài, một hạng mục khó lượng hóa trước nhưng có thể rất tốn kém khi xảy ra.
- Với thiết bị sản xuất trong nước như dòng CNC-CN, chi phí bảo trì, phụ tùng thay thế và thời gian phản hồi kỹ thuật thấp hơn đáng kể so với thiết bị nhập khẩu, giúp rút ngắn thời gian hoàn vốn thực tế.
Khi đặt cạnh nhau trong một chu kỳ vận hành 5–10 năm, tương ứng với chính sách bảo trì miễn phí tiền công 5 năm mà T-TECH áp dụng cho dòng CNC – bài toán đầu tư tại chỗ thường cho thấy lợi thế rõ rệt hơn so với việc chỉ nhìn vào chi phí ban đầu.
Xử lý chất thải công nghiệp tại chỗ không phải là xu hướng thay thế hoàn toàn mô hình xử lý tập trung, mà là một mảnh ghép hạ tầng giúp các khu công nghiệp chủ động hơn trong công tác bảo vệ môi trường, đặc biệt khi khối lượng chất thải nguy hại tăng theo tốc độ mở rộng sản xuất. Với dải công suất trải rộng từ 100 kg/giờ đến 200 tấn/ngày, dòng lò đốt rác công nghiệp CNC-CN của T-TECH Việt Nam cho phép mỗi khu công nghiệp, từ quy mô một nhà máy đơn lẻ đến một khu liên hợp nhiều doanh nghiệp, tìm được cấu hình phù hợp với đúng khối lượng và loại hình chất thải mình phát sinh.
Trong bối cảnh quy chuẩn khí thải ngày càng siết chặt và chi phí xử lý bên ngoài ngày càng khó dự đoán, việc làm chủ khâu xử lý chất thải ngay trong hàng rào nhà máy đang trở thành một lợi thế cạnh tranh, không chỉ là một nghĩa vụ tuân thủ.